 採用情報
 お問い合わせ
QUALITY
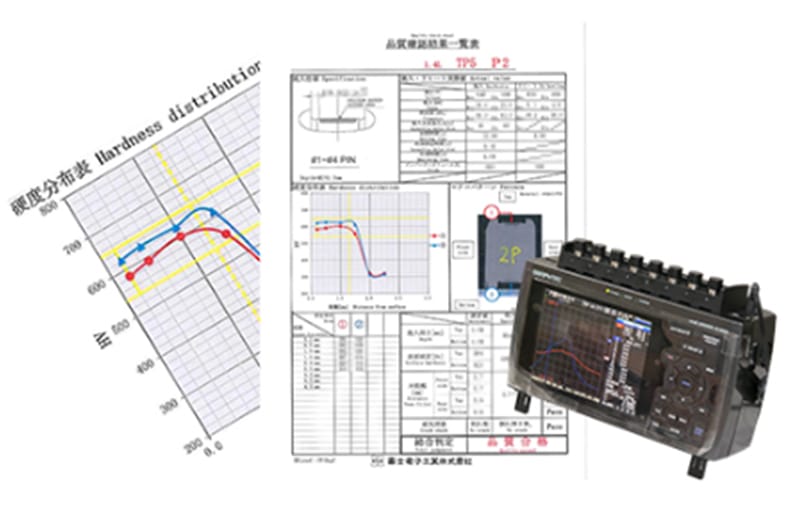
品質保証・受託検査
試作・受託加工・装置の製造までを手掛ける富士電子工業だからこそ、
確かな品質保証体制で、高品質な受託検査サービスをご提供致します。
検査項目
・金属材料分析
・X線残留応力測定
・残留オーステナイト測定
・金属組織観察
・結晶粒度測定
etc...
CASE STUDY
特殊測定・分析の事例
富士電子工業では、焼入範囲・焼入後硬度・有効硬化層深さを測定する「確性検査」以外にも、
以下のような特殊な測定・分析にも対応しています。
-
CASE1
自動車関連部品
Q
お客様工場内にて、いつも通りに熱処理したワークに、早期破損する物が見つかった。破損個所をお客様が調査したところ、指定の硬さには足りていないことが分かった。原因を知りたいがどうしたら良いか?
A
まず、金属組織観察を実施し、不具合品の組織状態を評価するとともに、熱処理条件との関連性を検証します。
金属組織観察のみで原因を特定できない場合は、金属材料分析装置による材料分析を実施し、成分異常や材料異常の有無を確認します。検査結果
金属組織観察の結果、焼入れ不適材である可能性が出てきた為、更に材料分析を実施したところ、対象ワークが異材である低炭素鋼材であることが明らかとなりました。
検査結果提出後
お客様が追跡調査を行ったところ、同ロット内で異材の混入が発生していることが分かりました。
-
CASE2
産業機器関連部品
Q
現在加工している部品の面圧が低いため、材質は変更せずに面圧を上げたい。
調べたところ、微細パーライト(残留オーステナイト)の量が少し多く、これが原因ではないかと思うが、改善する方法はあるか?A
微細パーライト(残留オーステナイト)の量以外にも、マルテンサイトを更に微細にすることで面圧を上げられる可能性が高く、まずワークに熱電対を取り付け、加熱および冷却時の温度履歴を測定し、焼入れ条件の妥当性を評価します。
評価結果を基に、微細パーライト量の低減を目的として焼入れ条件を見直します。
条件変更後は組織観察を実施し、組織改善の効果を確認するとともに、改善効果を評価します。検査結果
加熱表面温度を950℃以下に抑えることで、微細パーライトが減り、マルテンサイトも微細になりました。
元々焼入れ規格そのものはクリアしていましたが、少しオーバーヒート気味でしたので、今回のやり方で、より良い品質を得ることができました。検査結果提出後
検査結果報告書を提出後、お客様が面圧の試験を実施され、面圧が1.5倍程度になりました。
-
CASE3
自動車関連部品
Q
量産加工において、焼割れしてしまうロットと、焼割れしないロットが確認された。
また焼割れ箇所が特定の部位に集中していることから、焼入れに起因する割れではない可能性があるため、焼割れが原因かどうか調査して欲しい。A
まず、金属組織観察を実施し、組織状態の正常性を確認するとともに、不具合が熱処理に起因するものであるかを評価します。
組織観察で原因を特定できない場合は、残留応力測定装置を用いて、特定部位の残留応力を測定し、応力の影響を評価します。
また、必要に応じて金属材料分析装置による材料分析を実施し、材料異常の有無を確認します。検査結果
残留応力測定の結果、測定した全ての箇所で、圧縮の残留応力が測定されました。
(測定箇所は焼割れ発生箇所と未発生箇所を含む複数の焼入れ実施箇所)
通常、圧縮の残留応力が一定のレベルで維持されていれば、焼割れが発生するリスクは少ないと考えられるため、圧縮の残留応力を確認できた事と、ロット毎で割れが頻発する・しないがある点から、当該の割れ問題は、焼入れに起因するものではないと推定しました。検査結果提出後
後日、材料欠陥が原因であることが分かったとご連絡をいただきました。
検査機器一覧
-
金属材料分析装置
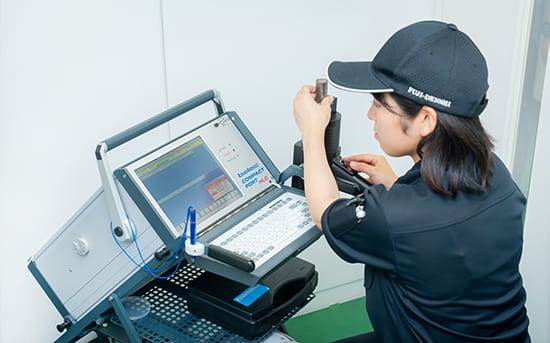
特に炭素の分析精度や測定数値の再現性に優れています。材料と品質結果の関係性を明確にご提示します。
-
デジタルマイクロスコープ
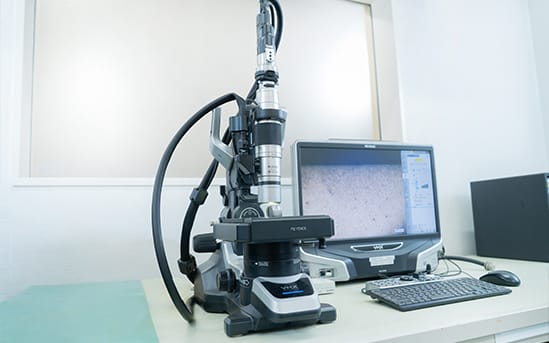
常にフルフォーカスの撮影が可能な為、
短時間で鮮明画像の組織写真をご提供できます。
黒鉛球状化率や結晶粒度測定等にも対応しております。 -
X線残留応力測定装置
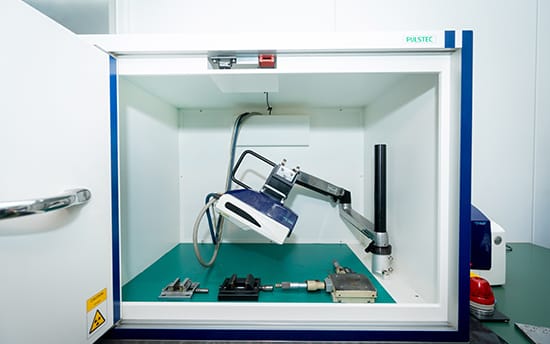
R部・ギヤの歯底など各所の残留応力を測定します。世界最小・最軽量のポータブル装置の為、大型ワークの測定からφ170以上の内径まで測定可能です。
-
その他にも
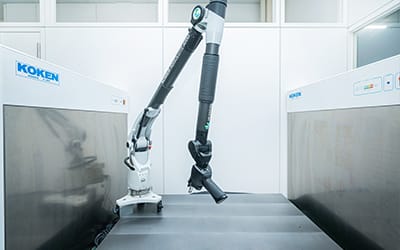
- 3次元測定機
- 3Dプリンタ
- 磁粉探傷装置
- ロックウェル硬さ試験機
- ビッカース硬さ試験機 など